 0086-15068518279 (chiński)/001-5416026691 (angielski)


 En
Co to jest Szlifierka cylindryczna CNC
Szlifierka cylindryczna CNC to narzędzie do cięcia metalu, które usuwa cienką warstwę materiału z zewnętrznej lub wewnętrznej powierzchni okrągłego przedmiotu za pomocą obracającej się tarczy ściernej, podczas gdy sama część obraca się między środkami lub w uchwycie. Litery CNC oznaczają komputerowe sterowanie numeryczne, co oznacza, że głowica koła, stół roboczy i oś posuwu poruszają się zgodnie z instrukcjami programu, a nie za pomocą ręcznych kółek ręcznych. Rezultatem jest wał, wałek, sworzeń lub wrzeciono z tolerancją średnicy, która może osiągnąć jednocyfrowy poziom mikronów, a wykończenie powierzchni jest znacznie gładsze niż można uzyskać samodzielnie poprzez toczenie lub frezowanie.
W praktyce maszyna ta jest stacją wykańczającą, która następuje po toczeniu lub hartowaniu. Wał jest najpierw obrabiany zgrubnie na tokarce, następnie poddawany obróbce cieplnej w celu podniesienia jego twardości, a na koniec wysyłany do Szlifierka cylindryczna CNC aby przywrócić średnicę i okrągłość w wąskich granicach, jakich wymaga rysunek. Czopy wału korbowego w samochodach, tłoczyska cylindrów hydraulicznych, wrzeciona obrabiarek i gniazda łożysk powodują szlifowanie niemal za każdym razem, ponieważ samo toczenie nie jest w stanie utrzymać okrągłości ani wykończenia powierzchni, jakiego wymagają te części po utwardzeniu.
Jak przebiega proces szlifowania wewnątrz maszyny
Po rozpoczęciu cyklu cztery ruchy są wykonywane jednocześnie, a zrozumienie ich wyjaśnia, dlaczego maszyna może utrzymywać tak małe tolerancje.
1
Obrót koła - wrzeciono ściernicy obraca się ze stałą prędkością obwodową, zwykle od 35 do 45 metrów na sekundę w maszynach omawianych w dalszej części tego artykułu, dzięki czemu ziarna ścierne tną ze stałą prędkością niezależnie od średnicy przedmiotu obrabianego.
2
Obrót przedmiotu obrabianego - część obraca się powoli pomiędzy środkami lub w uchwycie wrzeciennika, zwykle od kilkudziesięciu do kilkuset obrotów na minutę, tak aby każdy punkt na powierzchni wielokrotnie przechodził przez koło.
3
Przesuw stołu - stół roboczy przesuwa część w przód i w tył wzdłuż powierzchni czołowej koła w przypadku długich wałów lub pozostaje nieruchomy do szlifowania wgłębnego krótkiego występu lub rowka w jednym przejściu.
4
Kontrola podawania - śruba kulowa napędzana serwomechanizmem popycha głowicę koła w kierunku części w krokach tak małych jak 0,001 mm, co pozwala maszynie CNC zachować średnice, których nie jest w stanie niezawodnie powtórzyć ręczna szlifierka.
Przejście wykańczające zwykle następuje po przejściu zgrubnym z większą szybkością dosuwu, a następnie etapie wyiskrzenia, w którym koło wykonuje kilka przejść przy zerowym dodatkowym dosuwie, aby umożliwić maszynie ponowne osadzenie się i usunięcie pozostałego naddatku. Kolejność ta jest zapisywana raz w programie CNC i powtarzana dla każdej części, dlatego partie szlifowania identycznych wałów pozostają znacznie bardziej spójne niż części obrabiane ręcznie.
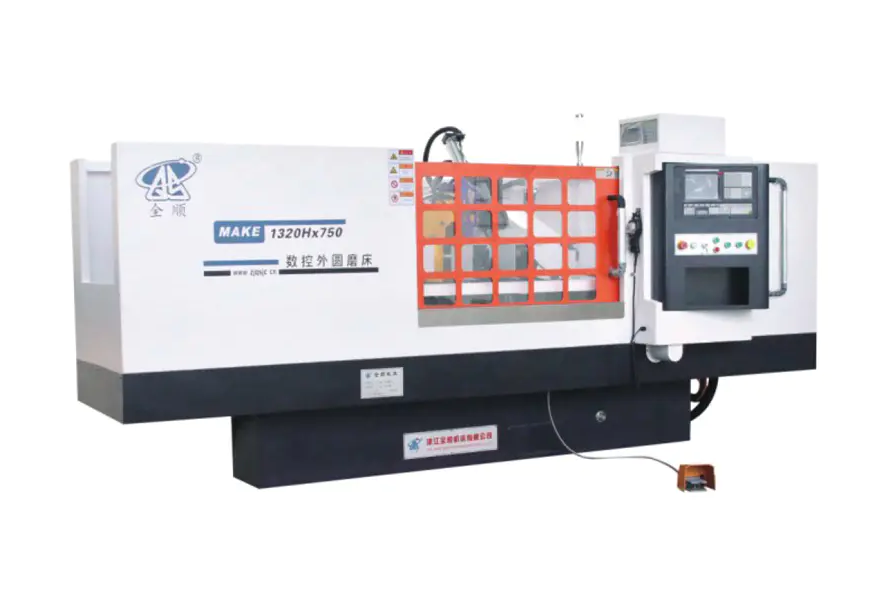
Główne elementy konstrukcyjne i dlaczego mają one znaczenie
Pięć podsystemów decyduje o tym, jak dokładna i trwała będzie szlifierka na przestrzeni lat produkcji. Kupujący porównujący maszyny powinien przyjrzeć się każdej z nich osobno, a nie oceniać maszynę wyłącznie po cenie.
Odlew łóżka i podstawy
Łoże jest jednoczęściową konstrukcją z żeliwa, która jest poddawana procesowi starzenia i odprężana przed obróbką końcową, dzięki czemu nie wypacza się podczas pochłaniania sił skrawania i wahań temperatury w warsztacie na przestrzeni lat użytkowania. Cięższy, dobrze żebrowany odlew lepiej tłumi wibracje, a wibracje są największym wrogiem dokładnego wykończenia powierzchni.
Wrzeciono koła
Wrzeciono podtrzymuje ściernicę i może być wyposażone w łożyska toczne lub hydrodynamiczne i hydrostatyczne łożyska z filmem olejowym. Wrzeciona z filmem olejowym pracują chłodniej przy długotrwałym, ciężkim skrawaniu i dłużej utrzymują dokładność obrotową, dlatego też modele o wyższej precyzji w poniższej tabeli porównawczej podają zwiększoną prędkość koła wynoszącą 45 metrów na sekundę w przypadku opcji wrzeciona z ciśnieniem dynamicznym i statycznym.
Prowadnice liniowe i śruby kulowe
Precyzyjne prowadnice liniowe w połączeniu ze wstępnie obciążonymi śrubami kulowymi napędzanymi serwomotorami o wartości bezwzględnej eliminują luz, który nękał starsze konstrukcje prowadnic przesuwnych, zapewniając minimalny programowalny krok dosuwu wynoszący około 0,001 mm na maszynach wymienionych w tym artykule.
Główka i konik
Wysokość środka bezpośrednio ogranicza największą średnicę, przy której wał może się obracać bez uderzania w łoże, dlatego producenci podają wysokość środka jako podstawową specyfikację, a nie refleksję. Tuleja konika wywiera stały nacisk środkowy, dzięki czemu długi, smukły wał nie drga ani nie wygina się pod wpływem siły szlifowania.
Sterowanie CNC i oprogramowanie konwersacyjne
Konwersacyjny interfejs szlifowania pozwala operatorowi wprowadzić docelową średnicę, długość i ilość usuniętego naddatku na pustym ekranie, zamiast ręcznie wpisywać kod G, co skraca czas konfiguracji w warsztatach, które produkują wiele różnych małych partii, a nie jedną powtarzalną część przez miesiące.
Porównanie specyfikacji serii MK i MAK
Poniższa tabela przedstawia siedem typowych konfiguracji z działającej linii produktów serii MK i MAK, dzięki czemu liczby można porównywać obok siebie, zamiast czytać pojedyncze arkusze danych. Wszystkie dane są parametrami technicznymi podanymi przez producenta dla każdego modelu.
| Modelka | Średnica do szlifowania | Maksymalna długość do uziemienia | Wysokość środkowa | Rozmiar koła OD x szer. x śr. wew. | Całkowita moc silnika |
|---|---|---|---|---|---|
| MK1350B | Maks. 500 mm | 1500 / 2000 / 3000 / 4000 mm | 270mm | Phi750x75xFi305mm | 20,63 kW |
| MK1332B | Phi8 do Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180mm | Phi600x75xFi305mm | 21,475 do 33,075 kW |
| MKE1332B | Phi8 do Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180mm | Phi600x75xFi305mm | 21,475 do 33,075 kW |
| MAK1320H | Phi8 do Phi200mm | 500/750 mm | 135 mm | Phi500x50xFi203mm | 10,825 kW |
| MAKE1320H | Phi8 do Phi200mm | 500/750 mm | 135 mm | Phi500x50xFi203mm | 10,825 kW |
| MK1320H | Phi8 do Phi200mm | 500/800 mm | 135 mm | Phi400x50xFi203mm | 10,825 kW |
| MKE1320H | Phi8 do Phi200mm | 500/800 mm | 135 mm | Phi400x50xFi203mm | 10,825 kW |
Prędkość obwodowa koła wynosi 38 metrów na sekundę w całym zakresie , wzrastająca do 45 metrów na sekundę, gdy zamontowane jest wrzeciono z dociskiem dynamicznym i statycznym, a maksymalny ciężar przedmiotu obrabianego waha się od 50 kg w kompaktowej serii H do 1000 kg w MK1350B. Czytanie tej tabeli wraz z rysunkiem części przed tobą to najszybszy sposób na utworzenie krótkiej listy modelu, ponieważ zakres średnic i długość między środkami wykluczają większość opcji, zanim podjęta zostanie decyzja o mocy lub typie wrzeciona.
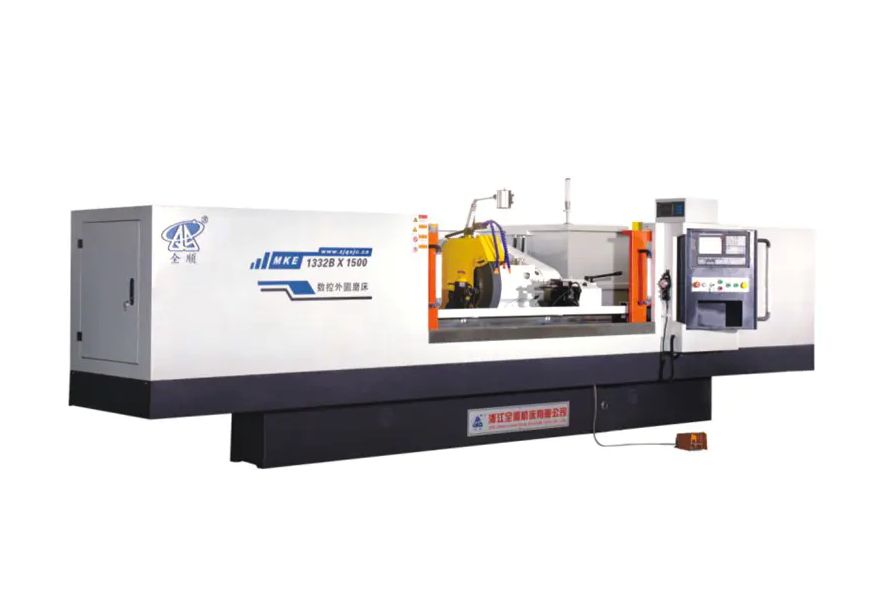
Dopasowanie modelu do wielkości przedmiotu obrabianego i objętości partii
Trzy pytania zawężają linię siedmiu modeli do jednego lub dwóch realistycznych wyborów, zanim kiedykolwiek zostanie poproszony o wycenę.
- Jaka jest największa średnica i najdłuższa długość w rodzinie części. Warsztat szlifujący małe sworznie i krótkie wały o średnicy poniżej 200 mm i długości 800 mm z łatwością mieści się w modelach MK1320H, MKE1320H, MAK1320H lub MAKE1320H, podczas gdy wały o średnicy do 320 mm i długości 3000 mm wymagają MK1332B lub MKE1332B, a wszystko, co ma średnicę do 500 mm i długość 4000 mm, wymaga MK1350B.
- Jak ciężka jest najcięższa pojedyncza część. Wysokość środka i nośność łożyska wpływają na masę obrabianego przedmiotu, więc półfabrykat wału korbowego o masie 900 kg nie ma sensu ładować na maszynę o nośności 150 kg, nawet jeśli średnica technicznie by się zgadzała.
- Czy usuwanie naddatku jest lekkie i powtarzalne, czy też ciężkie i niespójne. Kute lub odlewane półfabrykaty z nierównym półproduktem korzystają z dodatkowej mocy silnika i większej średnicy koła w modelach MK1332B i MK1350B, natomiast wstępnie toczone pręty z niewielkim, równomiernym naddatkiem na szlifowanie działają wydajnie na maszynach serii H o niższej mocy.
Prostą zasadą stosowaną przez wielu projektantów warsztatów jest dopasowywanie rozmiaru maszyny do największej części oczekiwanej w ciągu najbliższych trzech do pięciu lat, a nie tylko do części znajdującej się przed nimi dzisiaj, ponieważ szlifierka jest urządzeniem o długim okresie użytkowania, a późniejsze zwiększenie wysokości środka lub długości łoża jest rzadko praktyczne.
Branże i części, które opierają się na tym sprzęcie
Szlifowanie cylindryczne pojawia się wszędzie tam, gdzie okrągła część musi pasować do innej okrągłej części z zachowaniem wąskiej tolerancji, więc lista zastosowań wykracza daleko poza jedną branżę.
| Przemysł | Typowe uziemienie części | Typowy cel tolerancji |
|---|---|---|
| Części samochodowe i silnikowe | Czopy wału korbowego i wałka rozrządu, wały skrzyni biegów, sworznie tłokowe | 0,005 mm do 0,01 mm |
| Elementy hydrauliczne i pneumatyczne | Pręty cylindrów, tłoki, szpule zaworów | 0,005 mm do 0,02 mm |
| Produkcja łożysk | Bieżnie łożysk wewnętrznych i zewnętrznych, sworznie wałeczkowe | 0,002 mm do 0,008 mm |
| Budowa obrabiarek | Wrzeciona, precyzyjne śruby pociągowe, wały prowadzące | 0,003 mm do 0,01 mm |
| Maszyny włókiennicze i drukarskie | Rolki, wały napędowe, cylindry drukujące | 0,01 mm do 0,02 mm |
Długie rolki i cylindry, takie jak walce drukarskie lub wały napędowe tekstyliów, to dokładnie ta kategoria, która popycha sklepy w stronę opcji z dłuższymi łożami w gamie MK1332B i MK1350B, ponieważ długość łoża między środkami, a nie średnica, jest zwykle specyfikacją ograniczającą dla tych części.
Wybór ściernicy i parametry cięcia
Wybór ściernicy wpływa na wykończenie powierzchni i czas cyklu w takim samym stopniu, jak sama maszyna, więc połączenie odpowiedniego materiału ściernego z odpowiednią szybkością posuwu ma takie samo znaczenie, jak wybór odpowiedniego modelu.
Rodzaj ścierniwa według materiału
- Koła z tlenku glinu pasują do wałów ze stali węglowej i stali stopowej i nadają się do większości prac szlifierskich w motoryzacji i inżynierii ogólnej.
- Koła z sześciennego azotku boru nadają się do stali hartowanej o twardości powyżej 55 HRC i zachowują swój kształt znacznie dłużej niż konwencjonalne materiały ścierne w powtarzalnych seriach produkcyjnych.
- Koła z węglika krzemu nadają się do żeliwa, brązu i innych materiałów nieżelaznych lub kruchych, w przypadku których tlenek glinu szybko ulega zeszkleniu.
Typowe parametry cięcia
Zgrubne przejście szlifujące zwykle usuwa od 0,02 mm do 0,05 mm promieniowego naddatku na przejście przy prędkości stołu dostosowanej do szerokości ściernicy, po którym następuje przejście wykańczające z prędkością od 0,005 mm do 0,01 mm na przejście i etap wyiskrzenia składający się z dwóch do czterech przejść bez dodatkowego dosuwu. Przepływ chłodziwa, zwykle rozpuszczalnego w wodzie płynu szlifierskiego, musi w sposób ciągły docierać do strefy styku ściernicy i części, ponieważ gromadzenie się ciepła w tej małej powierzchni styku powoduje oparzenia podczas szlifowania i naprężenia szczątkowe w gotowej części.
Codzienna pielęgnacja i konserwacja zapobiegawcza
Dzięki konsekwentnym codziennym przyzwyczajeniom szlifierka utrzymuje swoją znamionową dokładność przez wiele lat, zamiast tracić tolerancję w ciągu kilku miesięcy.
| Interwał | Zadanie |
|---|---|
| Każda zmiana | Sprawdź poziom i przepływ płynu chłodzącego, wytrzyj prowadnice, sprawdź koło pod kątem wiórów lub glazury |
| Co tydzień | Obciągnij ściernicę, wyczyść filtr płynu chłodzącego lub separator magnetyczny, sprawdź poziom oleju smarowego |
| Miesięcznie | Sprawdź temperaturę pracy wrzeciona, sprawdź śrubę kulową i prowadnicę liniową pod kątem luzu, sprawdź wyrównanie środkowe |
| Kwartalnie | Pełne oczyszczenie zbiornika płynu chłodzącego, sprawdzenie docisku pinoli konika, sprawdzenie dokładności geometrycznej za pomocą paska testowego |
Stan płynu chłodzącego zasługuje na szczególną uwagę, ponieważ brudny lub wyczerpany płyn chłodzący jest najczęstszą przyczyną złego wykończenia powierzchni i przedwczesnego zużycia kół, a jednocześnie jest to najtańszy element na tej liście do naprawy.
Typowe wady szlifowania i praktyczne poprawki
| Objaw | Prawdopodobna przyczyna | Sugerowana poprawka |
|---|---|---|
| Niebieskie lub brązowe przebarwienia na powierzchni | Szlifowanie pali się od nadmiernego ciepła | Zmniejszyć posuw, zwiększyć przepływ chłodziwa, obciągnąć ściernicę |
| Faliste ślady drgań na całej długości | Nierównowaga wrzeciona lub luźne podparcie konika | Wyważ koło, sprawdź ciśnienie środkowe, skontroluj zużycie łożysk |
| Średnica stożkowa na całej długości części | Nieprawidłowo ustawione środki lub zużyta pinola konika | Sprawdź ponownie ustawienie środkowe za pomocą wskaźnika testowego, serwisuj konik |
| Szorstkie lub matowe wykończenie powierzchni | Powierzchnia felgi przeszklona lub obciążona | Częściej obcieraj tarczę i upewnij się, że stopień ścierniwa odpowiada materiałowi |
Ocena kosztów, wyników i okresu zwrotu
Cena zakupu to tylko jedna część obrazu kosztów posiadania. Realistyczna ocena uwzględnia łącznie co najmniej cztery czynniki.
- Czas cyklu na część , które zależy od prędkości koła, wielkości kroku dosuwu oraz tego, jak duża część procesu jest zautomatyzowana, a jaką ładowana ręcznie.
- Zużycie energii , gdzie całkowita moc silnika podana w tabeli specyfikacji stanowi punkt wyjścia do oszacowania kosztu energii elektrycznej na zmianę.
- Materiały eksploatacyjne do kół i chłodziwa , która skala zależy od średnicy koła i jak agresywne, nierówne przejścia usuwają naddatk.
- Liczba złomów i przeróbek , które powtarzalny system podawania CNC ma tendencję do zmniejszania się w porównaniu ze szlifowaniem ręcznym, bezpośrednio poprawiając efektywną wydajność.
Sklepy, które produkują wąski asortyment części w dużych ilościach, zazwyczaj najszybciej odzyskują koszty maszyny dzięki wydłużeniu czasu cyklu, podczas gdy sklepy obsługujące wiele różnych małych partii odzyskują koszty głównie dzięki skróceniu czasu przezbrajania wynikającego z programowania konwersacyjnego i mniejszej liczbie złomowanych części podczas konfiguracji pierwszego artykułu.
Często zadawane pytania
Jaką tolerancję może osiągnąć szlifierka cylindryczna CNC.
Większość przemysłowych szlifierek cylindrycznych CNC utrzymuje tolerancje średnicy od 0,005 mm do 0,02 mm w normalnej produkcji, a maszyny wyposażone we wrzeciona dociskowe dynamiczne i statyczne w połączeniu z pomiarem procesowym mogą osiągnąć jednocyfrową powtarzalność mikronową w krytycznych warunkach pracy łożysk lub wrzecion.
Jaka jest różnica pomiędzy nazewnictwem modeli MK i MAK.
W tej rodzinie produktów przedrostek MK oznacza standardową konfigurację szlifowania cylindrycznego CNC, przedrostek MAK oznacza kompaktową konfigurację zbudowaną dla krótszych wałów o mniejszej średnicy, a dodane E w kodzie modelu, takim jak MKE lub MAKE, zazwyczaj oznacza ulepszoną opcję sterowania lub napędu na tej samej maszynie podstawowej.
Jak często należy obciągać ściernicę.
Częstotliwość obciągania zależy od twardości materiału i szybkości usuwania naddatku, ale praktycznym punktem wyjścia w przypadku większości prac stalowych jest obciąganie przed każdym przejściem wykańczającym na średnicach krytycznych i co najmniej raz na zmianę w przypadku ogólnych serii produkcyjnych, korygując wcześniej, jeśli wykończenie powierzchni lub dźwięk cyklu zauważalnie się zmieniają.
Czy jedną maszyną można szlifować zarówno krótkie, jak i długie wały.
Tak, pod warunkiem, że długość między środkami mieści się w wartościach znamionowych łoża maszyny, dlatego modele takie jak MK1332B są oferowane w pięciu różnych długościach łoża od 500 mm do 3000 mm na tej samej maszynie podstawowej, umożliwiając warsztatowi dopasowanie długości łoża do typowego zakresu części bez płacenia za niewykorzystany skok.
Jakie ograniczenia masy przedmiotu obrabianego obowiązują w przypadku mniejszych modeli.
Kompaktowa seria 1320H uwzględniona w tabeli porównawczej jest przystosowana do maksymalnej masy przedmiotu obrabianego wynoszącej 50 kg, podczas gdy średnie modele MK1332B i MKE1332B osiągają masę do 150 kg, a większa MK1350B jest przeznaczona do obróbki części o masie do 1000 kg, więc dopasowanie masy części do odpowiedniego modelu chroni zarówno dokładność centrowania, jak i trwałość łożyska.
Czy wyższa prędkość obwodowa koła zawsze oznacza krótszy czas cyklu?
Nie bezpośrednio. Wyższa prędkość obwodowa, np. opcja 45 metrów na sekundę, dostępna z wrzecionem dociskowym dynamicznym i statycznym, poprawia głównie spójność wykończenia powierzchni i trwałość ściernicy przy danej szybkości usuwania naddatku, podczas gdy rzeczywisty czas cyklu zależy również od kroku dosuwu, prędkości przesuwu stołu i ilości naddatku usuniętego podczas przejścia zgrubnego.


