 0086-15068518279 (chiński)/001-5416026691 (angielski)


 En
Odpowiedź bezpośrednia
A szlifierka działa poprzez obracanie tarczy ściernej z dużą prędkością w stosunku do przedmiotu obrabianego w celu usunięcia materiału poprzez ścieranie, kształtując powierzchnię z precyzyjnymi tolerancjami wymiarowymi. Ziarna ścierne tarczy działają jak tysiące mikro krawędzi skrawających, z których każda przy każdym przejściu ściera drobne wióry materiału.
Mechanizm podstawowy
Fizyka usuwania materiałów
W swojej istocie szlifierka przekształca energię obrotową w działanie ścierne. Ściernica obraca się z prędkościami powierzchniowymi, zwykle pomiędzy 20 i 45 m/s , dociskając do przedmiotu obrabianego z kontrolowaną siłą. Każde ziarno ścierne — zwykle tlenek glinu, węglik krzemu lub sześcienny azotek boru (CBN) — działa jak jednopunktowe narzędzie tnące działające w skali mikroskopowej.
Kiedy ziarno styka się z przedmiotem obrabianym, zachodzą po kolei trzy rzeczy:
- Odkształcenie elastyczne — ziarno dociska powierzchnię przed rozpoczęciem cięcia
- Orka plastyczna — materiał jest wypychany na boki, tworząc grzbiety
- Tworzenie się chipów — ziarno ścina mikrowiór wolny od materiału bazowego
Proces ten powtarza się miliony razy na minutę na całej powierzchni tarczy, dając charakterystyczne gładkie wykończenie, z którego znane jest szlifowanie. Rutynowo osiągane są wartości chropowatości powierzchni Ra od 0,1 do 1,6 mikrometra – dokładniejsze niż w przypadku jakiejkolwiek operacji toczenia lub frezowania.
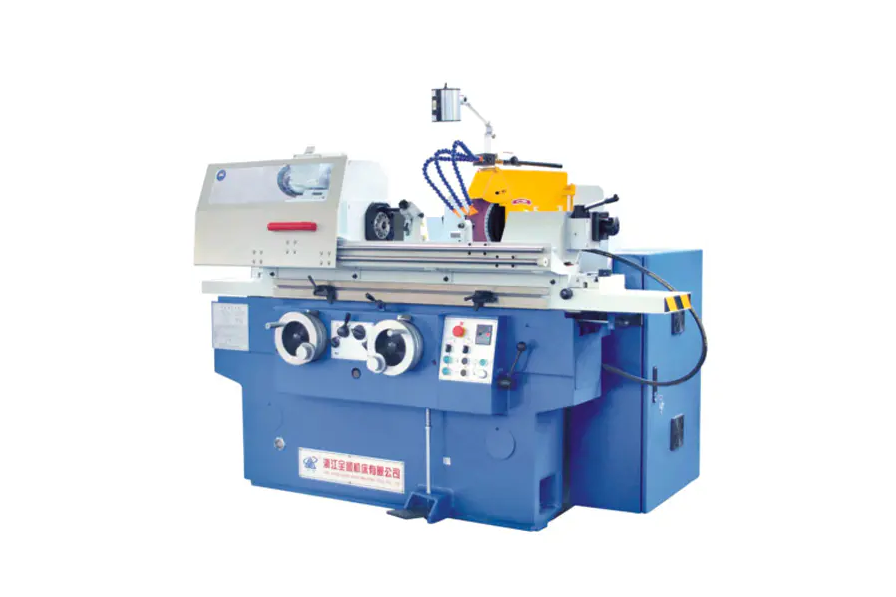
45 m/s
Typowa maksymalna prędkość powierzchniowa koła
Ra 0,1 μm
Osiągalna chropowatość powierzchni
0,001 mm
Zakres tolerancji wymiarowej
Anatomia
Kluczowe komponenty i ich działanie
Koło szlifierskie
Narzędzie tnące. Składa się z połączonych ze sobą ziaren ściernych (spoiwa zeszklone, żywiczne lub gumowe). Gatunek ściernicy (twardość) i struktura (odległość ziaren) dobierane są w oparciu o wymagania dotyczące materiału i wykończenia.
Głowica koła/wrzeciono
Mieści silnik wrzeciona i łożyska obracające koło. Sztywność wrzeciona ma kluczowe znaczenie — nawet bicie 0,001 mm powoduje powstawanie drgań na wykończonej powierzchni.
Stół roboczy
Trzyma i przesuwa obrabiany przedmiot. W szlifierkach do płaszczyzn stół wykonuje ruch posuwisto-zwrotny (w przód i w tył) lub obraca się. W szlifierkach cylindrycznych stół porusza się wzdłuż osi Z, podczas gdy obrabiany przedmiot się obraca.
Komoda
Narzędzie z diamentową końcówką, które okresowo ostrzy ściernicę poprzez odłamywanie zmatowionych ziaren i przywrócenie geometrii ściernicy. Bez obciągania wydajność szlifowania gwałtownie spada, a jakość powierzchni ulega pogorszeniu.
Układ chłodzenia
Dostarcza płyn obróbkowy (olej rozpuszczalny w wodzie lub chłodziwo syntetyczne) z natężeniem przepływu od 20 do 100 l/min do strefy szlifowania. Chłodziwo redukuje ciepło (temperatura w strefie szlifowania może lokalnie przekroczyć 1000 stopni C), wypłukuje wióry i smaruje miejsce cięcia.
Mechanizm podawania
Kontroluje głębokość zagłębienia koła w obrabiany przedmiot (posuw/głębokość skrawania). Precyzyjne mechanizmy posuwu zapewniają rozdzielczość z dokładnością do 0,001 mm, umożliwiając usuwanie mikromateriału, co odróżnia szlifowanie od bardziej zgrubnych procesów cięcia.
Typy maszyn
Główne typy i zasady ich działania
Różne geometrie wymagają zasadniczo różnych konfiguracji maszyn. Poniżej znajdują się cztery najpopularniejsze typy stosowane w produkcji przemysłowej:
| Typ maszyny | Ruch przedmiotu obrabianego | Ruch koła | Typowa tolerancja | Wspólna aplikacja |
| Szlifierka do powierzchni | Stół posuwisto-zwrotny lub obrotowy | Obraca się, posuw w dół na każde przejście | /- 0,005 mm | Płyty płaskie, formy, oprzyrządowanie |
| Szlifierka cylindryczna | Obraca się pomiędzy środkami | Obraca się, przemieszcza się osiowo | /- 0,002 mm | Wały, sworznie, rolki |
| Szlifierka bezkłowa | Zasilanie poprzez koło regulacyjne | Koło regulacyjne ściernicy | /- 0,001 mm | Pręty, rury, części o dużej objętości |
| Szlifierka wewnętrzna | Obraca się (lub jest trzymany nieruchomo) | Małe koło obraca się wewnątrz otworu | /- 0,003 mm | Bieżnie łożysk, cylindry hydrauliczne |
Głębokie nurkowanie
Jak szlifowanie bezkłowe pozwala osiągnąć wyjątkową wydajność
Szlifowanie bezkłowe jest najbardziej produktywną formą szlifowania cylindrycznego, ponieważ całkowicie eliminuje mocowanie części. Przedmiot obrabiany spoczywa na ostrzu umieszczonym pomiędzy dwoma kołami:
- Koło szlifierskie (duża, wysokoobrotowa) wykonuje cięcie z prędkością do 60 m/s
- Koło regulacyjne (mniejszy, nachylony od 1 do 6 stopni) steruje prędkością obrotu części i szybkością posuwu osiowego
Po przechyleniu koła regulacyjnego część jest jednocześnie obracana i przepychana osiowo przez maszynę — metoda zwana szlifowaniem „przelotowym”. Produkcyjna szlifierka bezkłowa może przetworzyć więcej niż 1000 małych części cylindrycznych na godzinę bez konieczności załadunku/rozładunku operatora pomiędzy częściami.
To sprawia, że szlifowanie bezkłowe jest standardowym procesem w przypadku elementów o dużej objętości, takich jak trzpienie zaworów samochodowych (tolerancje /- 0,003 mm przy średnicy 6 mm) i rolki łożyskowe.
Kontrola procesu
Krytyczne parametry regulujące wydajność szlifowania
Wyniki mielenia zależą od czterech oddziałujących na siebie zmiennych procesowych. Błędne dostrojenie któregokolwiek z nich powoduje albo słabe wykończenie powierzchni, błąd wymiarowy, albo uszkodzenie termiczne (oparzenie).
Prędkość koła (Vs)
Wyższa prędkość tarczy oznacza, że każde ziarno usuwa cieńszy wiór, zmniejszając siły skrawania i poprawiając wykończenie, ale zwiększa wytwarzanie ciepła. Z tego powodu ściernice CBN pracują z prędkością od 80 do 120 m/s podczas szlifowania z dużą prędkością (HSG).
Prędkość detalu (Vw)
Szybszy ruch przedmiotu obrabianego zwiększa szybkość usuwania materiału (MRR), ale zwiększa obciążenie wiórami. Stosunek prędkości Vs/Vw zwykle mieści się w zakresie od 60:1 do 120:1 w zastosowaniach związanych ze szlifowaniem precyzyjnym.
Głębokość skrawania (ae)
W przejściach zgrubnych można zastosować ae = 0,05 mm; przejścia wykańczające stosują od 0,002 do 0,005 mm. Przejścia wyiskrzające (zero dosuwu) na końcu cyklu umożliwiają odkształcenie maszyny z powrotem, co poprawia dokładność wymiarową.
Określona szybkość usuwania materiału (Q'w)
Jest to główny wskaźnik produktywności, wyrażony w mm3/mm/s. Nowoczesne szlifierki CNC optymalizują Q'w w czasie rzeczywistym, wykorzystując monitorowanie mocy, aby utrzymać się w pobliżu progu spalania bez jego przekraczania.
Wspólne wyzwanie
Uszkodzenia termiczne: ryzyko, z którym musi sobie poradzić każda operacja szlifowania
Szlifowanie generuje miejscowo intensywne ciepło — do 1500 stopni C w strefie kontaktu ziarna z przedmiotem obrabianym w skrajnych przypadkach — trwający tylko mikrosekundy na kontakt ziarna. Jeśli ciepło nie może zostać rozproszone wystarczająco szybko, powoduje to:
- Oparzenie szlifierskie — utlenianie powierzchni, widoczne w postaci niebiesko-brązowych przebarwień, wskazujących na zmiany mikrostrukturalne
- Resztkowe naprężenie rozciągające — co radykalnie zmniejsza trwałość zmęczeniową elementów ze stali hartowanej
- Ponowne utwardzanie lub zmiękczanie powierzchni — zmianę profilu twardości, dla osiągnięcia którego zaprojektowano obróbkę cieplną
Zapobieganie uszkodzeniom termicznym wymaga połączenia agresywnego podawania chłodziwa (dysze wysokociśnieniowe pod ciśnieniem od 50 do 80 barów w niektórych zastosowaniach lotniczych), odpowiedniego doboru ściernicy (otwarta struktura zapewniająca swobodne skrawanie) i zachowawczych szybkości usuwania materiału w przejściach wykańczających.
Analiza szumów Barkhausena i dyfrakcja promieni rentgenowskich są stosowane w branżach, w których jakość ma kluczowe znaczenie (łożyska, przemysł lotniczy) w celu nieniszczącego sprawdzenia, czy szlifowane powierzchnie są wolne od szczątkowych naprężeń rozciągających po obróbce.
Przewodnik wyboru
Wybór odpowiedniego materiału ściernego dla materiału
Wybór kół ma największy wpływ zarówno na produktywność, jak i jakość powierzchni. Niewłaściwy materiał ścierny nie tylko ma gorszą wydajność — może spalić lub popękać obrabiany przedmiot.
| Typ ścierny | Najlepsze dla | Unikaj włączonego | Koszt względny |
| Tlenek glinu (Al2O3) | Stal, stal szybkotnąca, metale żelazne | Węglik, ceramika | Niski |
| Węglik krzemu (SiC) | Żeliwo, metale nieżelazne, ceramika, kamień | Stal hartowana (reaguje chemicznie) | Niski-Medium |
| Regularny azotek boru (CBN) | Stal hartowana (powyżej 45 HRC), nadstopy | Miękka stal, aluminium | Wysoka |
| Diament | Węglik, ceramika, glass, composites | Stal (dyfuzja węgla powoduje szybkie zużycie) | Bardzo wysoki |
Nowoczesna technologia
Jak sterowanie CNC zmieniło precyzję szlifowania
Nowoczesne szlifierki CNC integrują sprzężenie zwrotne w zamkniętej pętli, z którym konwencjonalne maszyny nie mogą się równać. Kluczowe technologie obejmują:
- Pomiary w trakcie procesu — sondy powietrzne lub kontaktowe mierzą średnicę przedmiotu obrabianego podczas aktywnego szlifowania, automatycznie regulując dosuw tak, aby osiągnąć wymiary docelowe z dokładnością do 0,001 mm
- Czujniki emisji akustycznej — wykrywa sygnał wysokiej częstotliwości, gdy tarcza po raz pierwszy styka się z przedmiotem obrabianym lub obciągaczem, eliminując czas szlifowania powietrznego i wykrywając pęknięcie tarczy
- Adaptacyjna kontrola posuwu — monitorowanie mocy wrzeciona przekazuje dane z powrotem do CNC, aby utrzymać stałą szybkość usuwania materiału w miarę zużywania się koła
- Automatyczne wyważanie kół — wyważarki dynamiczne umieszczone w kołnierzu koła korygują niewyważenie w czasie rzeczywistym, redukując wibracje poniżej 1 g przy prędkości roboczej
Nowoczesna szlifierka cylindryczna CNC może zakończyć cykl szlifowania wału w czasie krótszym niż 90 sekund przy wartościach Cpk powyżej 1,67 — możliwości procesu, których nie można osiągnąć podczas ręcznego szlifowania w trybie wsadowym.
Praktyczne wskazówki
Co operatorzy muszą sprawdzić przed każdym cyklem szlifowania
Nawet najlepsza maszyna produkuje złom, jeśli pominie się kontrole przed rozpoczęciem pracy. Poniższa lista kontrolna obejmuje elementy o największym wpływie:
- Wykonaj a próba pierścieniowa na ściernicy — wyraźny metaliczny odcień świadczy o braku pęknięć; głuchy odgłos oznacza, że koło należy wyrzucić
- Sprawdź koło Ocena obrotów przekracza maksymalną prędkość wrzeciona o margines bezpieczeństwa co najmniej 25%
- Sprawdź płyn chłodzący stężenie i natężenie przepływu przed uruchomieniem — zdegradowany płyn chłodzący powoduje oparzenia nawet przy konserwatywnych parametrach
- Ubierz koło na początku każdej nowej pracy lub po ponad 30 minutach przestoju, aby przywrócić ostrość cięcia
- Potwierdź obrabiany przedmiot sztywność mocowania — obrabiany przedmiot, który wibruje, powoduje drgania przy częstotliwościach od 500 do 2000 Hz, niszcząc wykończenie powierzchni
- Sprawdź osłona przeciwiskrowa i osłona koła — iskry mielące mogą przelecieć od 3 do 5 metrów, a fragmenty kół przy prędkości roboczej to śmiercionośne pociski


