 0086-15068518279 (chiński)/001-5416026691 (angielski)


 En
Aby zastosować szlifierkę do wałków CNC, należy najpierw zamocować obrabiany przedmiot i ustawić narzędzie. Następnie wprowadź lub wywołaj program obróbki (kod G) do systemu CNC. Ustaw prędkość ściernicy, prędkość posuwu i system chłodzenia za pomocą panelu sterowania. Na koniec uruchom tryb cyklu automatycznego w celu precyzyjnego szlifowania. Podstawową operacją jest zapewnienie precyzyjnego dopasowania osi przedmiotu obrabianego do trajektorii ruchu ściernicy w celu osiągnięcia tolerancji wymiarowych na poziomie mikronów i wymagań dotyczących chropowatości powierzchni.
Zrozumienie podstawowych elementów szlifierki walcowej CNC
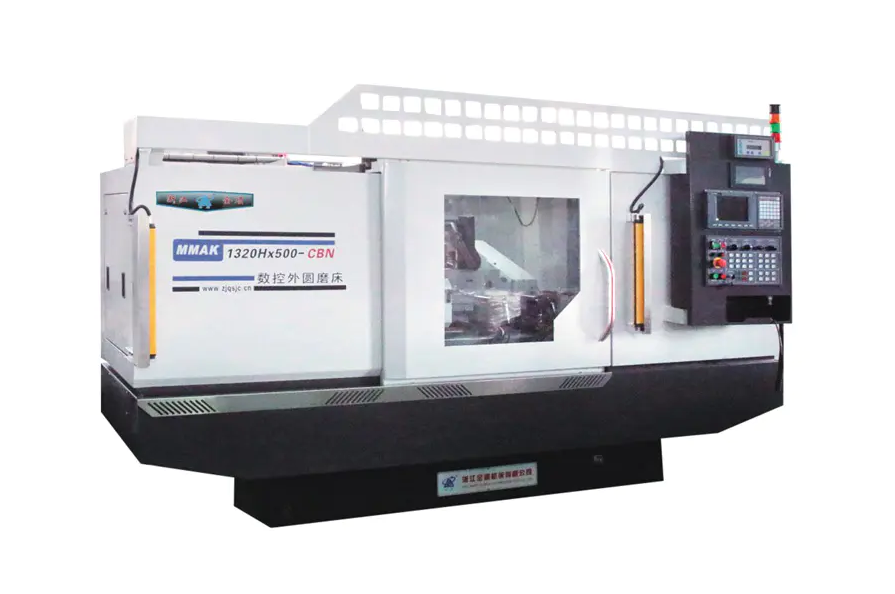
Przed przystąpieniem do procesu operacyjnego niezbędne jest zrozumienie podstawowej struktury precyzyjnego sprzętu szlifierskiego. A Szlifierka cylindryczna CNC składa się głównie z łoża, wrzeciennika (napędzającego obrót przedmiotu obrabianego), konika, głowicy ściernicy (montaż ściernicy) oraz kluczowego układu sterowania numerycznego CNC.
System CNC: Odpowiedzialny za kontrolę połączenia pomiędzy osią X (posuw ściernicy) i osią Z (ruch wzdłużny stołu).
Serwonapęd: Zapewnia stabilność dokładności posuwu, bezpośrednio wpływając na efekt zewnętrznego szlifowania walcowego.
Szczegółowe procedury operacyjne dla szlifierki walcowej CNC
1. Włączenie i powrót do źródła pochodzenia
Po włączeniu należy wykonać operację „zero powrotu”. Ma to pozwolić szlifierce CNC na ustalenie swojego mechanicznego układu współrzędnych, zapewniając absolutną dokładność kolejnych ścieżek obróbki.
2. Mocowanie i ustawianie przedmiotu obrabianego
Wybierz wspornik otworu centralnego lub mocowanie uchwytu zgodnie z kształtem przedmiotu obrabianego. Za pomocą czujnika zegarowego sprawdzić bicie promieniowe przedmiotu obrabianego, aby zapewnić gładkość osi obrotu.
3. Programowanie i wprowadzanie
Zaimportuj program obróbki poprzez ręczne wprowadzanie danych (MDI) lub pamięć USB. Program musi zawierać:
- Ustawienia prędkości liniowej ściernicy
- Segmentowane parametry podawania dla szlifowania zgrubnego, drobnego i beziskrowego
- Dane kompensacyjne obciągania ściernicy
4. Ustawianie narzędzi i ustawianie współrzędnych przedmiotu obrabianego
Ustalić położenie referencyjne ściernicy i powierzchni przedmiotu obrabianego za pomocą przyrządu do ustawiania narzędzi lub metodą „próby iskry”. Ten krok określa początkową dokładność obróbki CNC.
5. Automatyczna obróbka i chłodzenie
Uruchom dyszę chłodziwa (wyrównując ją z punktem szlifowania) i kliknij „Cycle Start”. Operatorzy muszą monitorować proces szlifowania poprzez monitorowanie dźwięku i iskier.
Podstawowe elementy poprawiające jakość obróbki w szlifierkach do cylindrów CNC
Samo poleganie na programach automatyki nie wystarczy podczas działania Szlifierka cylindryczna CNCs . Aby osiągnąć precyzję obróbki poniżej mikrona, konieczna jest dogłębna optymalizacja w trzech wymiarach: stan koła, kontrola odkształceń termicznych i punkt odniesienia pozycjonowania.
1. Precyzyjne obciąganie i konserwacja właściwości ściernicy
Mikrostruktura ściernicy bezpośrednio determinuje wykończenie powierzchni zewnętrznego szlifowania cylindrycznego. Chociaż system CNC może kontrolować posuw, nie może automatycznie zmienić stanu stępienia ściernicy.
Szczegóły techniczne: Należy zachować ostrość obciągacza diamentowego. Posuw wzdłużny podczas obciągania powinien być elastycznie dostosowywany do wymagań szlifowania zgrubnego i wykańczającego – większy posuw można zastosować do obciągania zgrubnego, aby poprawić wydajność skrawania, natomiast do wykańczania wymagany jest bardzo mały posuw, aby wywołać mikroszlifowanie krawędzi na powierzchni ściernicy.
Wartość: Regularne i naukowe opatrywanie skutecznie zapobiega powstawaniu drgań powierzchniowych (falistych linii) i znacznie zmniejsza ryzyko oparzeń szlifierskich.
2. Dynamiczna stabilność termiczna i zarządzanie chłodziwem
Szlifowanie jest zasadniczo procesem usuwania wymagającym dużej energii, który generuje znaczne ciepło szlifowania. W precyzyjnych urządzeniach do szlifowania odkształcenie termiczne jest „ukrytym zabójcą” prowadzącym do odchyleń wymiarowych.
Szczegóły techniczne: Płyn chłodzący nie tylko chłodzi powierzchnię, ale także zmywa pozostałości szlifierskie i zapobiega zatykaniu się tarczy. Zaleca się stosowanie układu chłodzenia o stałej temperaturze, aby zapewnić wahania temperatury płynu chłodzącego synchronicznie z temperaturą łoża maszyny. Jednocześnie kąt dyszy chłodziwa musi być precyzyjnie skierowany na „obszar klinowy” strefy szlifowania, aby zmaksymalizować wymianę ciepła.
Wartość: Dobre zarządzanie równowagą cieplną skutecznie kontroluje promieniową rozszerzalność cieplną przedmiotu obrabianego, zapewniając spójność wymiarową w granicach minimalnych tolerancji podczas ciągłej obróbki partii części.
3. Fizyczne dane i integralność otworu centralnego
Dla Szlifierka cylindryczna CNCs przy użyciu podpór środkowych otwór środkowy przedmiotu obrabianego jest jego geometrycznym punktem odniesienia obrotu.
Szczegóły techniczne: Przed zaciśnięciem należy dokładnie sprawdzić środkowe otwory na obu końcach przedmiotu obrabianego pod kątem wgnieceń, zgorzeliny tlenkowej lub wiórów. Zaleca się stosowanie wysoce precyzyjnych, szlifowanych kłów oraz nakładanie na powierzchnie stykowe dedykowanego smaru wysokociśnieniowego. Jeśli otwór centralny ma błąd geometryczny wynoszący 0,01 mm, po powiększeniu obrotowym błąd odzwierciedlony w okrągłości przedmiotu obrabianego może wzrosnąć wykładniczo.
Wartość: Zapewnienie czystości i okrągłości pozycji referencyjnej ma kluczowe znaczenie dla osiągnięcia dużej współosiowości i dużej okrągłości obróbki, a także jest warunkiem wstępnym maksymalizacji powtarzalności systemu CNC.
Środki ostrożności: Podczas obsługi zautomatyzowanego sprzętu do szlifowania należy nosić odpowiedni sprzęt ochronny. Surowo zabrania się otwierania drzwi ochronnych, gdy ściernica obraca się z dużą prędkością, a ściernicę należy regularnie sprawdzać pod kątem pęknięć, aby zapobiec ryzyku wybuchu przy wysokich prędkościach obrotowych.
Biegła obsługa szlifierek do walców CNC wymaga nie tylko zrozumienia programowania oprogramowania, ale także wrażliwości na montaż mechaniczny i parametry procesu.


