 0086-15068518279 (chiński)/001-5416026691 (angielski)


 En
Porównując systemy szlifierskie NC (sterowanie numeryczne) i CNC (sterowanie numeryczne komputerowe), Szlifierki walcowe CNC stanowią decydujący krok w zakresie precyzji, powtarzalności i wydajności produkcji . Dla producentów wymagających wąskich tolerancji — często w granicach ± 0,001 mm — i stałej wydajności w dużych seriach, szlifierki cylindryczne CNC nie są po prostu ulepszeniem; stanowią one operacyjny szkielet, który wypełnia lukę pomiędzy starszymi systemami NC a w pełni zautomatyzowaną, nowoczesną produkcją.
Zrozumienie, co oddziela te dwie technologie i dlaczego szlifierki do walców CNC odgrywają tak kluczową rolę, pomaga inżynierom i zespołom zaopatrzeniowym podejmować świadome decyzje dotyczące inwestycji w sprzęt i projektowania procesów.
NC vs CNC: co właściwie różni się pod maską
Systemy NC działają na podstawie wstępnie dziurkowanej taśmy lub ustalonych instrukcji sekwencyjnych. Po załadowaniu programu maszyna wykonuje go bez sprzężenia zwrotnego i samokorekty. Z kolei systemy CNC wykorzystują sterownik mikroprocesorowy, który w sposób ciągły odczytuje, dostosowuje i przechowuje programy w formie cyfrowej. Ta różnica architektoniczna ma głębokie konsekwencje praktyczne.
| Funkcja | System NC | System CNC |
|---|---|---|
| Przechowywanie programu | Taśma dziurkowana / stała sekwencja | Pamięć cyfrowa (nieograniczona liczba programów) |
| Informacje zwrotne w czasie rzeczywistym | Żadne | Ciągła pętla sprzężenia zwrotnego czujnika |
| Regulacja parametrów | Wymagane ręczne przeprogramowanie | Edycja na ekranie w ciągu kilku sekund |
| Kontrola osi | Zwykle 2-osiowe | Od 2 do 5 osi jednocześnie |
| Powtarzalność | typowo ±0,01 mm | ±0,001 mm lub lepiej |
| Zależność operatora | Wysoka | Niski do umiarkowanego |
W szczególności w przypadku szlifowania cylindrycznego różnice te przekładają się bezpośrednio na jakość wykończenia powierzchni, dokładność wymiarową i czas przezbrajania – trzy wskaźniki definiujące rentowność w produkcji precyzyjnej.
Dlaczego Szlifierki walcowe CNC Zajmij krytyczny środek pola
Szlifierki cylindryczne CNC znajdują się na skrzyżowaniu precyzyjnego rzemiosła ręcznego i w pełni zautomatyzowanych linii produkcyjnych. Są na tyle zaawansowane, że radzą sobie ze złożonymi geometriami – szlifowaniem stożków, wałami o wielu średnicach, kształtami gwintów – a jednocześnie na tyle elastyczne, że można je przeprogramować pod kątem nowego przedmiotu obrabianego w ciągu kilku minut, a nie godzin.
Ta elastyczność jest wartością definiującą. Weźmy pod uwagę warsztat produkujący wały lotnicze w partiach od 50 do 200 sztuk. Szlifierka NC wymagałaby fizycznej rekonfiguracji i potencjalnie wykwalifikowanego technika konfigurującego dla każdego nowego numeru części. Szlifierka cylindryczna CNC pobiera zapisany program, uruchamia automatyczny cykl obciągania ściernicy i rozpoczyna produkcję — skracając czas konfiguracji z 2–4 godzin do poniżej 30 minut w wielu rzeczywistych zastosowaniach.
Kluczowe możliwości procesu, których NC nie może dorównać
- Pomiary w trakcie procesu: Aktywny pomiar podczas szlifowania pozwala sterownikowi automatycznie kompensować zużycie ściernicy, utrzymując średnicę w granicach tolerancji bez interwencji operatora.
- Automatyczne obciąganie kół: Sterowniki CNC wykonują procedury obciągania w zaprogramowanych odstępach czasu, zapewniając stałą geometrię kół i wykończenie powierzchni w całym cyklu produkcyjnym.
- Wieloetapowe cykle mielenia: Przejścia zgrubne, półwykańczające i wykańczające z różnymi prędkościami posuwu można zaprogramować jako pojedynczy cykl automatyczny, optymalizując zarówno szybkość usuwania materiału, jak i końcową jakość powierzchni.
- Złożone szlifowanie konturów: Jednoczesna interpolacja osi X i Z umożliwia produkcję zakrzywionych lub profilowanych powierzchni, które są geometrycznie niemożliwe na standardowej maszynie NC.
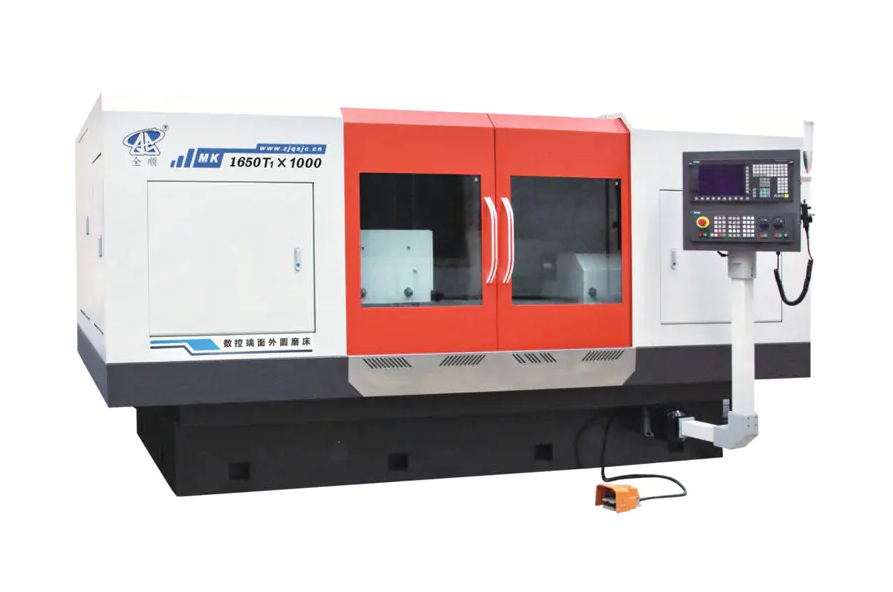
Precyzyjne testy porównawcze: co Szlifowanie walcowe CNC Właściwie osiąga
Precyzja nie jest twierdzeniem abstrakcyjnym — można ją zmierzyć, a liczby mają znaczenie przy określaniu komponentów łożysk, cylindrów hydraulicznych, skrzyń biegów lub wałów turbin.
- Tolerancja wymiarowa: Produkcyjne szlifierki cylindryczne CNC rutynowo osiągają tolerancje średnicy IT5 (około ± 0,001 mm na wale 50 mm), a wysokiej klasy systemy osiągają IT4 lub IT3 w kontrolowanych środowiskach.
- Wykończenie powierzchni: Wartości Ra wynoszące 0,2–0,4 µm są standardem w szlifowaniu wykańczającym; przy ściernicach drobnoziarnistych i kontrolowanych parametrach osiągalne jest Ra poniżej 0,1 µm.
- Okrągłość: Systemy CNC z wrzecionami z hydrostatyczną głowicą roboczą mogą osiągać błędy okrągłości poniżej 0,2 µm – krytyczne w przypadku szlifowania bieżni łożysk.
- Cylindryczność: Przy długości przedmiotu obrabianego wynoszącej 500 mm przy odpowiedniej kalibracji maszyny i kompensacji termicznej można osiągnąć odchyłki cylindryczności w zakresie 1–3 µm.
Dla porównania, szlifierki cylindryczne NC zazwyczaj zapewniają tolerancje w zakresie IT7–IT6, które są odpowiednie dla ogólnych elementów mechanicznych, ale niewystarczające dla precyzyjnych łożysk, elementów wtrysku paliwa lub wałów urządzeń medycznych.
Branże Gdzie Szlifierki walcowe CNC Nie podlegają negocjacjom
W kilku sektorach szlifowanie cylindryczne CNC jest etapem krytycznym dla procesu, a nie wygodą:
Komponenty samochodowego układu napędowego
Wałki rozrządu, wały korbowe, wały przekładniowe i pierścienie czujników ABS wymagają szlifowania do stopnia IT5 lub lepszego, z wykończeniem powierzchni poniżej 0,4 µm Ra. Dostawcy masowi przemysłu motoryzacyjnego zazwyczaj korzystają ze szlifierek cylindrycznych CNC w zautomatyzowanych gniazdach, osiągając czasy cykli poniżej 90 sekund na część w przypadku wałów o średniej średnicy.
Lotnictwa i Obrony
Siłowniki podwozia, formy nasady łopatek turbiny i suwaki zaworów hydraulicznych wymagają zarówno ekstremalnej precyzji, jak i pełnej identyfikowalności procesu. Systemy CNC zapewniają cyfrową ścieżkę audytu — rejestrującą rzeczywiste szybkości posuwu, interwały obciągania i dane pomiarowe w trakcie procesu — wymaganą przez standardy jakości w przemyśle lotniczym.
Produkcja łożysk
Szlifowanie pierścieni wewnętrznych i zewnętrznych do łożysk precyzyjnych (klasy ABEC 5, 7 i 9) stanowi prawdopodobnie najbardziej wymagające zastosowanie w szlifowaniu cylindrycznym. Łożyska ABEC 7 wymagają okrągłości w granicach 2,5 µm i tolerancji średnicy ±2,5 µm – osiągalnych tylko w systemach CNC wyposażonych w aktywne przyrządy pomiarowe i podstawy maszyn tłumiące drgania.
Produkcja wyrobów medycznych
Trzonki narzędzi chirurgicznych, trzony implantów ortopedycznych i elementy prostnic dentystycznych są szlifowane ze stopów tytanu i stali nierdzewnej z tolerancją ± 0,005 mm lub mniejszą. Wymagania dotyczące biokompatybilności dodatkowo wymagają powierzchni pozbawionych zadziorów i zarysowań – a wyniki zależą całkowicie od precyzyjnych, powtarzalnych parametrów szlifowania CNC.
Szlifierka walcowa CNC Konfiguracje: Dopasowanie typu maszyny do zastosowania
Nie wszystkie szlifierki cylindryczne CNC służą temu samemu celowi. Każda z głównych konfiguracji jest ukierunkowana na konkretną geometrię przedmiotu obrabianego i scenariusze produkcji:
| Typ maszyny | Typ przedmiotu obrabianego | Typowe zastosowanie |
|---|---|---|
| Uniwersalna szlifierka OD/ID | Średnice zewnętrzne i wewnętrzne | Warsztaty pracy, prototypy, produkcja mieszana |
| Bezkłowa szlifierka CNC | Pręty, sworznie, rolki (bez użycia kłów) | Wysoka-volume pin and roller production |
| Szlifierka CNC do wałków rozrządu/wałów korbowych | Wały wielozębne lub mimośrodowe | Elementy silników samochodowych |
| Szlifierka do gwintów CNC | Wały gwintowane, śruby pociągowe | Precyzyjne śruby pociągowe, wały śrub kulowych |
| Szlifierka wgłębna CNC | Krótkie elementy o określonej średnicy | Gniazda łożysk, szlifowanie czopów |
Wybór niewłaściwej konfiguracji — na przykład użycie uniwersalnej szlifierki średnicy zewnętrznej do zastosowań z wałkami rozrządu o dużej objętości — powoduje, że czasy cykli są od dwóch do trzech razy dłuższe w porównaniu z dedykowaną szlifierką do wałków rozrządu CNC z interpolacją osi C.
Krytyczne czynniki operacyjne, które decydują o wynikach szlifowania CNC
Posiadanie szlifierki cylindrycznej CNC nie gwarantuje automatycznie precyzji. Aby wydobyć pełną wydajność maszyny, należy zarządzać kilkoma zmiennymi operacyjnymi:
Stabilność termiczna
Szlifowanie generuje ciepło, które powoduje rozszerzanie się zarówno przedmiotu obrabianego, jak i ramy maszyny. Zmiana temperatury o zaledwie 1°C w stalowym wale o długości 300 mm powoduje zmianę wymiarów o około 3,5 µm. Szlifierki CNC stosowane do prac submikronowych wymagają chłodziwa o kontrolowanej temperaturze, protokołów nagrzewania maszyny trwających 30–60 minut oraz klimatyzowanych pomieszczeń szlifierskich utrzymywanych w temperaturze 20°C ±0,5°C.
Wybór i obciąganie kół
Specyfikacja materiału ściernego – rodzaj ziarna, wielkość ziarna, twardość spoiwa i struktura – musi odpowiadać materiałowi przedmiotu obrabianego, wymaganemu wykończeniu i szybkości usuwania. Źle dopasowane koło na maszynie CNC daje takie same słabe wyniki jak na maszynie NC. Parametry obciągania ściernicy (skok, głębokość, współczynnik nakładania się) zaprogramowane w cyklu CNC są równie istotne, jak same parametry szlifowania.
Mocowanie i wyrównywanie
Szlifowanie międzyosiowe wymaga odpowiednio oszlifowanych i ustawionych martwych punktów. Bicie wynoszące zaledwie 5 µm w środku może bezpośrednio przełożyć się na błąd okrągłości gotowej części. Podtrzymki stałe dla długich przedmiotów muszą być prawidłowo ustawione i wyregulowane, ponieważ sterowanie CNC nie jest w stanie skompensować mechanicznej niewspółosiowości w ustawieniu uchwytu roboczego.
Integracja pomiarów w trakcie procesu
Nowoczesne szlifierki walcowe CNC wyposażone w mierniki powietrzne lub kontaktowe mierzą średnicę obrabianego przedmiotu podczas szlifowania. Miernik dostarcza dane w czasie rzeczywistym do sterownika, który automatycznie dostosowuje posuw, aby skompensować zużycie koła. Bez tej pętli sprzężenia zwrotnego operatorzy muszą wykonywać ręczne pomiary i przesunięcia, co przywraca zmienność powodowaną przez człowieka, którą systemy CNC mają eliminować.
Kiedy szlifowanie NC nadal ma sens
Pomimo wyraźnych zalet systemów CNC, szlifowanie walcowe NC zachowuje uzasadnione zastosowania w określonych kontekstach:
- Prosta, dedykowana produkcja: Jednoelementowa, masowa produkcja geometrycznie prostej części (np. zwykłego cylindrycznego sworznia w tolerancji IT7) może nie uzasadniać wyższych kosztów i złożoności sprzętu CNC.
- Niskobudżetowe warsztaty serwisowe: Obiekty dokonujące okazjonalnej regeneracji zużytych wałów na miejscu, gdzie dopuszczalne są tolerancje ±0,01–0,02 mm, mogą efektywnie obsługiwać szlifierki NC.
- Regiony z ograniczoną wiedzą na temat CNC: W niektórych środowiskach produkcyjnych preferowane są maszyny NC, ponieważ opierają się na umiejętnościach mechanicznych, a nie na wiedzy programistycznej – chociaż jest to coraz rzadsze rozważanie, ponieważ szkolenia operatorów CNC stały się powszechnie dostępne.
W przypadku wszelkich zastosowań wymagających tolerancji węższych niż IT6, złożonej geometrii, wariantów wielu części lub udokumentowanej identyfikowalności procesu, szlifowanie NC jest funkcjonalnie nieodpowiednie – nie jest to opłacalna alternatywa.
Integracja z nowoczesnymi ekosystemami produkcyjnymi
Szlifierki cylindryczne CNC coraz częściej funkcjonują nie jako samodzielne maszyny, ale jako węzły połączone w sieć w cyfrowych środowiskach produkcyjnych. Ta zdolność integracji jest nieobecna w systemach NC i reprezentuje inny wymiar luki technologicznej:
- Łączność DNC (bezpośrednie sterowanie numeryczne): Programy są przesyłane z centralnego serwera do sterownika maszyny, co eliminuje ręczne ładowanie programów i zmniejsza ryzyko korzystania z przestarzałych programów części.
- Eksport danych SPC: Pomiary mierników w trakcie procesu są rejestrowane i eksportowane do oprogramowania do statystycznej kontroli procesu, umożliwiając monitorowanie Cpk w czasie rzeczywistym i wczesne wykrywanie odchyleń procesu – zanim wyprodukowane zostaną części poza tolerancją.
- Integracja robota: Szlifierki CNC ze standardowymi interfejsami komunikacyjnymi (OPC-UA, MTConnect) można zintegrować z automatycznymi gniazdami załadunku/rozładunku, umożliwiając szlifowanie przy wyłączonym świetle poza zmianami.
- Konserwacja predykcyjna: Czujniki wibracji i monitorowanie obciążenia wrzeciona przekazują dane do platform analitycznych, które przewidują oszklenie kół, zużycie łożysk lub problemy z układem chłodzenia, zanim spowodują złom lub uszkodzenie maszyny.
W pełni zintegrowana cela do szlifowania cylindrycznego CNC może zmniejszyć ilość braków o 60–80% w porównaniu z procesami NC zależnymi od operatora , w oparciu o udokumentowane studia przypadków w środowiskach dostawców z branży motoryzacyjnej, gdzie wartości Cpk poprawiły się z poniżej 1,0 do powyżej 1,67 po przejściu na CNC z aktywnym pomiarem.
Wybór A Szlifierka walcowa CNC : Praktyczna lista kontrolna specyfikacji
Oceniając szlifierki cylindryczne CNC pod kątem konkretnego zastosowania, należy zweryfikować następujące parametry specyfikacji w stosunku do wymagań produkcyjnych:
- Długość szlifowania i średnica toczenia: Upewnij się, że wydajność maszyny obejmuje maksymalne wymiary przedmiotu obrabianego z marginesem.
- Dokładność głowicy roboczej i wrzeciona konika: Poproś o specyfikację bicia; zastosowania precyzyjne wymagają bicia wrzeciona poniżej 1 µm.
- Liczba osi CNC: Dwie osie (X, Z) obejmują większość prac cylindrycznych; dodać oś C dla form nieokrągłych, oś B dla obrotowego mocowania do szlifowania wewnętrznego.
- Konfiguracja główki koła: Pojedyncze, podwójne lub wielokołowe głowice wpływają na elastyczność; podwójne głowice umożliwiają jednoczesne szlifowanie średnicy zewnętrznej i wewnętrznej.
- System pomiarowy: Ze względu na precyzję preferowane jest pomiary powietrza w procesie; pomiary końcowe z automatycznym sprzężeniem zwrotnym offsetu to minimum w przypadku operacji bezobsługowych.
- Platforma kontrolera: Sprawdź dostępność cykli szlifowania specyficznych dla aplikacji (oscylacja, wgłębienie, przesuw) i kompatybilność z systemami DNC instalacji.
- Filtracja układu chłodzenia: Szlifowanie drobnoziarniste dla Ra poniżej 0,2 µm wymaga filtrowania chłodziwa do 10 µm lub drobniejszego, aby zapobiec zarysowaniu powierzchni przez cząstki ścierne.


