 0086-15068518279 (chiński)/001-5416026691 (angielski)


 En
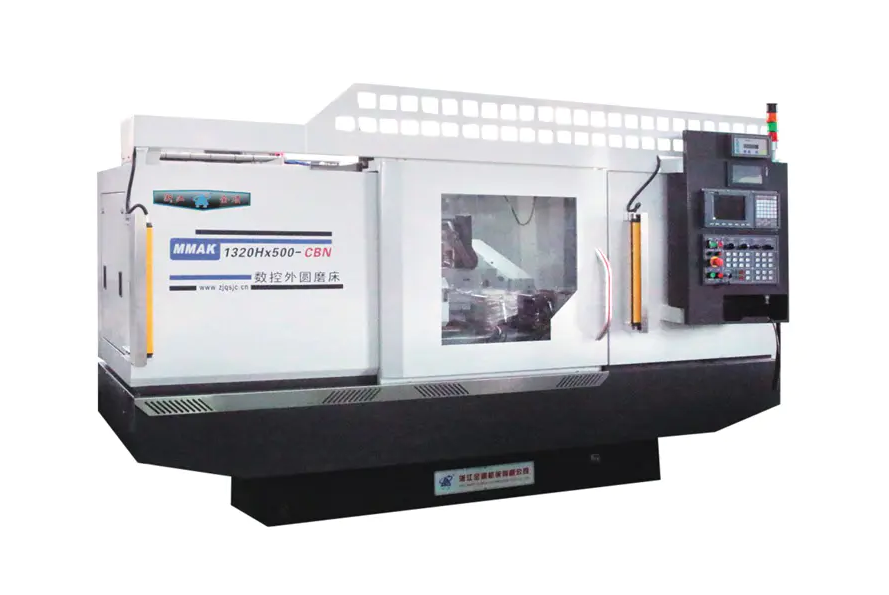
Oceniając A Szlifierka walcowa CNC , najważniejsze funkcje, którym należy nadać priorytet, to submikronowa dokładność pozycjonowania, statyczna i dynamiczna sztywność maszyny oraz wyrafinowany system sterowania CNC w stanie zarządzać złożoną interpolacją. Wysokowydajna maszyna musi zapewniać wykończenie powierzchni (Ra) tak niskie jak 0,1 μm do 0,4 μm konsekwentnie, zachowując wąskie tolerancje wymiarowe, często w granicach ±0,001 mm . Poza podstawowymi specyfikacjami, integracja skal ze sprzężeniem zwrotnym o wysokiej rozdzielczości, stabilnego termicznie odlewu i intuicyjnego programowania poprzez konwersację definiuje różnicę między standardową szlifierką a urządzeniem produkcyjnym o wysokiej precyzji.
Integralność strukturalna i stabilność termiczna
Podstawą każdej precyzyjnej operacji szlifowania jest łoże maszyny. Bez stabilnej podstawy wszelkie kompensacje elektroniczne są jedynie „plasterkiem” na uszkodzenia mechaniczne.
Charakterystyka tłumienia podstawy
Nowoczesne Szlifierka walcowa CNCs często wykorzystują Granitan® (beton polimerowy) lub wysokiej jakości żeliwo Meehanite . Polibeton oferuje do 10 razy lepsze tłumienie drgań niż tradycyjne żeliwo szare, które jest niezbędne do uzyskania lustrzanego wykończenia i wydłużenia żywotności kół. Wibracje występujące podczas procesu szlifowania prowadzą do drgań, które są główną przyczyną odrzucania części w branżach wymagających dużej precyzji, takich jak przemysł lotniczy i medyczny.
Kontrola wyporu termicznego
Szlifowanie generuje znaczną ilość ciepła. Kluczową cechą, której należy szukać, jest symetryczna konstrukcja łoża maszyny i wrzeciennika. Zapewnia to równomierne rozszerzanie cieplne, minimalizując wpływ na wyrównanie linii środkowej. Ponadto poszukaj maszyn wyposażonych w tę funkcję systemy chłodzenia chłodziwa które krążą przez obudowę wrzeciona i łoże, aby utrzymać wewnątrz stałą temperaturę roboczą ±0,5°C otoczenia.
Systemy wrzecion o wysokiej precyzji
Sercem szlifierki jest wrzeciono głowicy ściernej. Jego dokładność obrotowa bezpośrednio decyduje o okrągłości i jakości powierzchni przedmiotu obrabianego.
Łożyska hydrostatyczne a łożyska toczne
Musisz wybrać pomiędzy łożyskami hydrostatycznymi a precyzyjnymi łożyskami tocznymi (tocznymi). Wrzeciona hydrostatyczne unosić wał na cienkiej warstwie oleju, w wyniku czego zerowy kontakt metalu z metalem i niemal nieskończone życie. Oferują wyjątkową dokładność bicia (często mniejszą niż 0,0001 mm ). Z drugiej strony, precyzyjne ceramiczne łożyska kulkowe są preferowane w zastosowaniach wymagających dużych prędkości, gdzie priorytetem jest sztywność i łatwość konserwacji.
Wszechstronność głowicy roboczej
Kluczowa cecha uniwersalności Szlifierka walcowa CNCs jest głowica obrotowa (oś B) . Poszukaj napędzanych głowic silniki z napędem bezpośrednim . Napęd bezpośredni eliminuje luz z kół zębatych lub pasków, umożliwiając interpolację osi C o wysokiej rozdzielczości. Ma to kluczowe znaczenie w przypadku szlifowania „nieokrągłego” (np. krzywek, stempli lub wałów mimośrodowych).
| Funkcja | Łożyska hydrostatyczne | Precyzyjne łożyska toczne |
|---|---|---|
| Dokładność bicia | < 0,1 µm | 0,5 - 1,0 µm |
| Tłumienie drgań | Znakomicie | Umiarkowane |
| Konserwacja | Niski (bez zużycia) | Potrzebna wymiana |
Oprogramowanie do sterowania i programowania CNC
Inteligencja maszyny kryje się w jej systemie sterowania. Szlifierka ma tyle możliwości, ile oprogramowanie, które ją obsługuje.
Interfejs konwersacyjny
Zaawansowana funkcja szlifierek CNC konwersacyjne interfejsy programowania . Umożliwia to operatorom wprowadzanie wymiarów części, rodzaju materiału i pożądanego wykończenia bezpośrednio do graficznego interfejsu użytkownika, bez konieczności ręcznego pisania kodu G. Skraca to czas konfiguracji nawet o 50% dla skomplikowanych części. Poszukaj oprogramowania, które zawiera wbudowane funkcje monitorowanie kolizji aby chronić drogie wrzeciono i przedmiot obrabiany podczas pierwszego przebiegu.
Technologia silników liniowych
Do zastosowań wymagających dużej dynamiki, silniki liniowe w osiach X i Z są lepsze od tradycyjnych śrub kulowych. Silniki liniowe zapewniają wyższe prędkości przyspieszania i eliminują luz mechaniczny. W połączeniu ze szklanymi wagami o wysokiej rozdzielczości (np. Rozdzielczość 0,05 µm ), maszyna może osiągnąć powtarzalność pozycjonowania, której śruby kulowe nie są w stanie osiągnąć przy długim okresie użytkowania.
Zautomatyzowane obciąganie i pomiary w trakcie procesu
Aby osiągnąć stałą produkcję masową, szlifierka cylindryczna CNC musi być w stanie automatycznie kompensować zużycie ściernicy i odchylenia części.
- Automatyczne obciąganie kół: CNC powinno kontrolować cykl obciągania, wykorzystując tarcze diamentowe lub obciągacze jednopunktowe. Zaawansowane systemy obejmują Czujniki emisji akustycznej (AE). które wykrywają „pierwszy kontakt” obciągacza z tarczą, minimalizując ilość usuwanego ścierniwa i wydłużając żywotność tarczy.
- Pomiary w trakcie procesu: Sonda pomiarowa lub miernik „skokowy” umożliwia systemowi CNC zmierzenie części podczas mielenia . System automatycznie dostosowuje końcowy posuw mielenia na podstawie danych w czasie rzeczywistym, aby skompensować dryft termiczny lub ugięcie ściernicy, zapewniając, że każda część w partii jest identyczna.
- Kontrola przerwy: Ta funkcja wykorzystuje czujniki AE do wykrywania, kiedy ściernica wkrótce dotknie przedmiotu obrabianego, umożliwiając maszynie natychmiastowe przejście z szybkiego podejścia na precyzyjny posuw, eliminując „szlifowanie powietrzne” i skracając czas cykli poprzez 10% do 20% .
Konfiguracje wielokołowe i uniwersalne możliwości
Elastyczność jest głównym trendem w Szlifowanie cylindryczne CNC , zwłaszcza dla warsztatów zajmujących się obróbką części o zróżnicowanej geometrii.
Głowice kół wieży
Poszukaj maszyn wyposażonych w automatyczna obrotowa głowica koła (wieża) . Wieżyczki te mogą pomieścić wiele ściernic — na przykład jedną do szlifowania zewnętrznego, jedną do szlifowania wewnętrznego i trzecią do szlifowania czołowego. Sterowanie CNC Wieża osi B może obracać się do wymaganej pozycji z dużą powtarzalnością (np. ±1 sekunda łukowa ), umożliwiając całkowite wykończenie części w a pojedyncza konfiguracja . Eliminuje to błędy pojawiające się podczas ponownego mocowania części.
Przystawki do szlifowania wewnętrznego
Nawet jeśli Twoim głównym celem jest szlifowanie średnicy zewnętrznej (OD), posiadanie obrotowej lub zamontowanej na wieżyczce Wrzeciono do szlifowania wewnętrznego (ID). jest significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Funkcje ochrony środowiska i bezpieczeństwa
Szlifowanie z dużą prędkością powoduje powstawanie drobnej mgły i potencjalnych zagrożeń, które należy uwzględnić w konstrukcji maszyny.
- Pełna obudowa: Wysokiej jakości szlifierka CNC powinna być całkowicie zamknięta, aby nie gromadziła się w niej spray chłodzący i pył szlifierski. Nie chodzi tu tylko o czystość; jest to niezbędne dla zintegrowane systemy odsysania mgły pracować efektywnie.
- Systemy tłumienia ognia: Jeśli używasz chłodziw na bazie oleju do precyzyjnych wykończeń, zintegrowany System gaśniczy CO2 lub proszkowy środek gaśniczy jest mandatory safety feature.
- Ergonomiczne ładowanie: W przypadku załadunku ręcznego lub półautomatycznego wysokość stołu i prześwit drzwi powinny umożliwiać łatwy dostęp. Aby produkcja była w pełni zautomatyzowana, maszyna powinna być „gotowy do pracy z robotem” ze standardowymi interfejsami (np. Profibus czy Ethernet) i zautomatyzowanymi drzwiami.
Ostateczna lista kontrolna do wyboru
Dokonując wyboru, sprawdź poniższe specyfikacje pod kątem najbardziej rygorystycznych wymagań dotyczących części:
- Maksymalna odległość między środkami: Zapewnij 20% bufor na najdłuższej części.
- Obróć się nad stołem: Sprawdź, czy część o największej średnicy plus luz dla miernika pasuje wygodnie.
- Średnica koła: Większe koła (np. 500 mm) wytrzymują dłużej i lepiej utrzymują prędkość nawierzchniową niż mniejsze koła.
- Rozdzielczość CNC: Poszukaj 0,0001 mm zwiększanie możliwości oprogramowania sterującego.
- Konstrukcja konika: A precyzyjnie regulowany konik (do korekcji stożka) ma kluczowe znaczenie dla dokładności długiego wału.


