 0086-15068518279 (chiński)/001-5416026691 (angielski)


 En
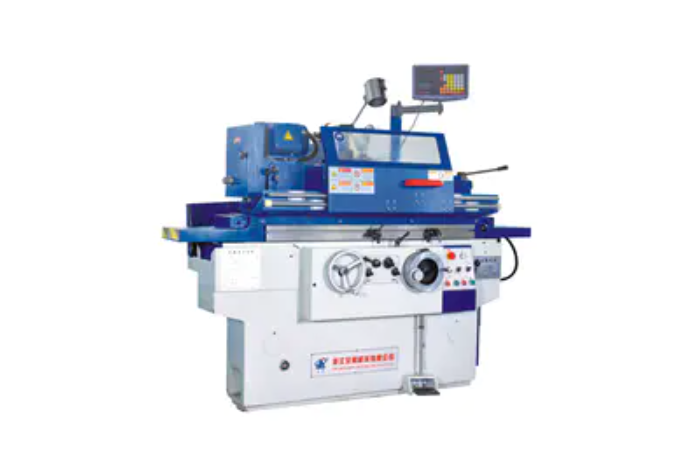
Przed operacją konwencjonalna szlifierka , należy wypełnić ustrukturyzowaną listę kontrolną bezpieczeństwa środki ochrony osobistej (PPE), kontrola maszyn, konfiguracja przedmiotu obrabianego i kontrole środowiskowe . Pominięcie choćby jednego kroku może skutkować poważnymi obrażeniami – fragmenty ściernicy mogą przemieszczać się z prędkością przekraczającą 100 m/s, co czyni tę operację jedną z najniebezpieczniejszych w warsztacie mechanicznym.
Sprzęt ochrony osobistej, który musisz nosić
ŚOI to pierwsza i najbardziej bezpośrednia linia obrony. Przed podejściem do maszyny należy upewnić się, że następujące podwozie jest prawidłowo zamontowane:
- Okulary ochronne z osłonami bocznymi lub osłoną pełnotwarzową — podczas szlifowania wyrzucane są iskry i cząstki metalu z dużą prędkością.
- Ochrona słuchu — długotrwałe narażenie powyżej 85 dB powoduje trwałe uszkodzenie słuchu; większość operacji szlifowania przekracza ten próg.
- Rękawice skórzane lub odporne na przecięcie — chroń ręce podczas przenoszenia przedmiotu obrabianego, ale nigdy nie zakładaj ich, gdy koło się obraca.
- Dopasowana odzież — luźne rękawy, krawaty lub zwisająca biżuteria mogą zostać wciągnięte przez obracające się części.
- Maska przeciwpyłowa lub respirator (minimalna klasa P100) — drobny pył powstający podczas szlifowania, zwłaszcza z materiałów takich jak żeliwo lub tlenek glinu, stwarza poważne zagrożenie dla dróg oddechowych.
Kontrola ściernicy przed każdym użyciem
Uszkodzona ściernica jest jedną z głównych przyczyn poważnych wypadków szlifierek. Każde koło należy sprawdzić przed montażem i przed każdym użyciem stosując następujące procedury:
Próba pierścieniowa
Delikatnie uderz w koło drewnianym młotkiem lub rączką śrubokręta. Koło dźwiękowe wytwarza czysty, metaliczny pierścień. Pęknięte koło wydaje głuchy odgłos — natychmiast je wyrzuć. Test ten zajmuje mniej niż 10 sekund i może zapobiec katastrofalnej awarii koła.
Lista kontrolna kontroli wizualnej
- Sprawdź, czy nie ma widocznych pęknięć, odprysków lub złamań na całej powierzchni i po bokach.
- Sprawdź, czy felga nie była wystawiona na działanie ekstremalnej wilgoci lub ujemnych temperatur (oba czynniki osłabiają środek wiążący).
- Sprawdź, czy zaznaczone maksymalne obroty koła są równe lub większe od prędkości wrzeciona maszyny.
- Sprawdź bibuły (podkładki papierowe) po obu stronach koła – muszą być nienaruszone i prawidłowo osadzone.
Tabela kompatybilności prędkości
| Typ koła | Typowe oznaczenie maksymalnych obrotów | Wspólna prędkość wrzeciona maszyny | Kompatybilny? |
|---|---|---|---|
| Koło proste typu 1 | 3600 obr./min | 3450 obr./min | Tak |
| Typ 27 Centrum depresyjne | 6600 obr./min | 8500 obr./min | Nie – nie używać |
| Tarcza do szlifowania powierzchni | 4500 obr./min | 3600 obr./min | Tak |
Konfiguracja maszyny i konfiguracja osłon
Osłony maszyn nie są elementami opcjonalnymi — są to obowiązkowe systemy bezpieczeństwa. Nigdy nie używaj szlifierki ze zdjętymi lub nieprawidłowo ustawionymi osłonami.
Strażnik Koła
Osłona koła musi obejmować co najmniej 270° obwodu koła . Otwarta część powinna być skierowana wyłącznie w stronę strefy pracy operatora. Przed uruchomieniem maszyny upewnij się, że wszystkie mocowania osłon są dokręcone.
Regulacja podpórki narzędziowej (podpórki roboczej).
Podpórka narzędzia musi być ustawiona nie dalej niż 3 mm (1/8 cala) od czoła koła . Większa szczelina umożliwia przeciągnięcie przedmiotu obrabianego pomiędzy resztą a kołem, co powoduje rozbicie koła lub odrzucenie przedmiotu obrabianego z powrotem w kierunku operatora. Wyreguluj i zablokuj podpórkę narzędzia przed każdą nową pracą.
Osłona języka (łapacz iskier)
Regulowana osłona języka u góry otworu na koło powinna być ustawiona wewnątrz 6 mm (1/4 cala) koła . Wyreguluj go ponownie, gdy koło z czasem ulegnie zużyciu.
Kontrole operacyjne przed uruchomieniem
Przed włączeniem maszyny w celu faktycznego szlifowania należy wykonać następujące kontrole działania w następującej kolejności:
- Uruchom próbny obrót — uruchomić maszynę i pozwolić jej pracować z pełną prędkością przez co najmniej 60 sekund, bez kontaktu z przedmiotem obrabianym. Podczas tego testu odsuń się od płaszczyzny koła. W przypadku wykrycia jakichkolwiek wibracji lub nietypowego hałasu należy natychmiast wyłączyć urządzenie.
- Sprawdź przepływ płynu chłodzącego — jeśli używasz zestawu do szlifowania na mokro, przed rozpoczęciem szlifowania sprawdź, czy płyn chłodzący przepływa prawidłowo. Szlifowanie na sucho na tarczy przeznaczonej do stosowania z chłodziwem może powodować pękanie termiczne.
- Upewnij się, że obrabiany przedmiot jest bezpieczny — w przypadku szlifowania powierzchni należy upewnić się, że uchwyty magnetyczne są w pełni uruchomione, a materiały niemagnetyczne są zamocowane za pomocą odpowiednich uchwytów.
- Wyczyść obszar roboczy — usuń wszystkie narzędzia, szmaty i niepotrzebne przedmioty z bezpośredniego obszaru pracy. Zaśmiecona powierzchnia może zakłócać ruch przedmiotu obrabianego lub stwarzać ryzyko pocisku.
- Sprawdź wyłącznik awaryjny — przed rozpoczęciem jakiejkolwiek operacji sprawdź, czy przycisk zatrzymania awaryjnego jest dostępny i działa.
Kwestie dotyczące przedmiotu obrabianego i materiału
Nie wszystkie materiały nadają się do szlifowania na wszystkich typach ściernic. Użycie niewłaściwej kombinacji jest częstą przyczyną awarii koła i pożaru.
- Aluminium i inne miękkie metale może szybko załadować (zatkać) standardową tarczę ścierną, wytwarzając intensywne ciepło i powodując pęknięcie tarczy. Używaj kół przeznaczonych specjalnie do metali nieżelaznych.
- Tytan i magnez wytwarzać wysoce łatwopalny pył szlifierski. Materiały te wymagają specjalnych środków przeciwpożarowych i wydzielonych obszarów szlifowania.
- Stal hartowana wymaga bardziej miękkiego koła; użycie tarczy o twardym spoiwie powoduje gromadzenie się ciepła, które może spowodować pęknięcie zarówno tarczy, jak i przedmiotu obrabianego.
- Zawsze sprawdzaj, czy wymiary obrabianego przedmiotu mieszczą się w zakresie znamionowej wydajności maszyny. Przedmioty obrabiane o dużych rozmiarach wywierają obciążenia boczne, do których ściernice nie są zaprojektowane.
Bezpieczeństwo środowiska i sprzątanie
Obszar otaczający szlifierkę jest częścią systemu bezpieczeństwa, a nie tylko samą maszyną.
- Wentylacja : Upewnij się, że lokalna wentylacja wyciągowa (LEV) działa. Podczas szlifowania powstają drobne cząstki metaliczne i ścierne, które przez dłuższy czas pozostają zawieszone w powietrzu. OSHA wymaga, aby stężenia cząstek stałych w powietrzu utrzymywały się poniżej ustalonych dopuszczalnych wartości granicznych narażenia (PEL).
- Stan podłogi : Podłoga przed maszyną powinna być czysta, sucha i wolna od oleju lub metalowych wiórów. Maty przeciwzmęczeniowe ze ściętymi krawędziami zmniejszają ryzyko potknięcia się podczas długotrwałej pracy.
- Powstrzymywanie iskier : Upewnij się, że przechowywane są przynajmniej materiały łatwopalne (szmatki, papier, smary). 3 metry (10 stóp) z dala od obszaru szlifowania. Iskry powstające przy szlifowaniu mogą przemieszczać się na odległość do 5 metrów i zatrzymywać ciepło wystarczające do zapalenia materiałów palnych.
- Strefa świadka : Zaznacz bezpieczną strefę wykluczenia o długości co najmniej 2 metrów wokół maszyny. Żaden nieupoważniony personel nie powinien wchodzić do tej strefy podczas pracy.
Wymagania dotyczące szkoleń i autoryzacji
Działający konwencjonalna szlifierka bez odpowiedniego przeszkolenia jest zabronione w większości środowisk przemysłowych i edukacyjnych. Nieprzeszkoleni operatorzy są przyczyną nieproporcjonalnej części obrażeń spowodowanych otarciami szczególnie w pierwszych tygodniach stosowania bez nadzoru.
Minimalne wymagania szkoleniowe zazwyczaj obejmują:
- Wykazano wiedzę na temat typów kół, klas i indeksów prędkości.
- Praktyczna praktyka w zakresie montażu kół, obciągania i regulacji osłon pod nadzorem.
- Zrozumienie procedury awaryjnego zatrzymania maszyny i protokołu blokady/oznaczenia (LOTO).
- Szkolenie odświeżające po każdym wprowadzeniu nowego typu maszyny lub materiału.
Wiele obiektów wymaga od operatorów zdania pisemnej i praktycznej oceny przed uzyskaniem dostępu bez nadzoru. To nie jest biurokratyczna formalność – to kluczowy środek kontroli ryzyka.


